

 engelska
Där mikrohålsnoggrannhet avgör dimkvalitet
En piezoelektrisk atomizer förvandlar elektrisk energi till en fin spray genom att vibrera ett tunt metallnät med hög frekvens. Dimmans karaktär beror nästan helt på geometrin hos de hål som vätskan passerar genom. När ingenjörer granskar en ny nätdesign, frågar de verkligen hur exakt varje mikrohål kan formas, hur konsekvent det kan upprepas och om det kommer att hålla sina gränser över tusentals bitar. Det är därför precisionslasermikrovia har blivit en vanlig väg för tillverkare av medicinska nebulisatorer, skönhetsinstrument, luftfuktare och aromspridare.
Två nätplattor kan se identiska ut under en skrivbordslampa och ändå ge väldigt olika resultat. Den ena kan generera ett tätt moln av små droppar, medan den andra producerar större droppar som klamrar sig fast vid ytan och minskar produktionen. Håldiameter, håldjup, avsmalning och mellanrum påverkar alla hur vätska trycks genom plattan och hur varje droppe lossnar. Små avvikelser i något av dessa värden uppträder som ojämn dimdensitet, inkonsekvent uppvärmning inuti enheten och klagomål från användare som märker att sprayen ändras från en enhet till en annan.
Traditionell mekanisk borrning och kemisk etsning kämpar båda i denna skala. Borrkronor slits snabbt när diametern faller under några tiotals mikrometer, och grader som bildas under borrning kan störa flödesvägen. Etsningen kan vara enhetlig över en platta, men den ger begränsad kontroll över profilen för varje enskilt hål. Laserbearbetning undviker mycket av denna svårighet eftersom energi levereras utan fysisk kontakt, så tunna folier böjs inte under skärkraft och varje hål kan formas i en planerad sekvens.
Nyckel takeaway: Dimkvaliteten följer hålets geometri, och den geometrin måste kontrolleras på mikrometernivå snarare än den millimeternivå som är vanlig vid allmän bearbetning.
Hur hålgeometri formar droppbeteende
Raka hål kontra avsmalnande hål
Två profiltyper dominerar atomizer mesh design. Raka hål håller en konstant diameter från vätskesidan till spraysidan. De är enkla att modellera och inspektera, och när diametern hålls tätt ger de en förutsägbar droppstorlek. Avsmalnande hål vidgas mot spraysidan och bildar en grund kon. Avsmalningen minskar motståndet när vätska kommer in, och det kan hjälpa varje droppe att släppa rent från utloppet, vilket många designers föredrar för kontinuerlig fin dimma.
Tabellen nedan sammanfattar de avvägningar som ingenjörsteam brukar väga när de väljer mellan de två profilerna.
| Funktion | Rakt hål | Avsmalnande hål |
|---|---|---|
| Typisk användning | Spray med fast volym | Kontinuerlig fin dimma |
| Flödesmotstånd | Högre vid inloppet | Sänk vid inloppet |
| Besiktning | Mätarbaserad diameterkontroll | Profil- och vinkelkontroll |
| Huvudrisken | Kantgrader påverkar flödet | Avsmalnande vinkeldrift |
Ingen av profilerna är allmänt sett bättre. Rätt val beror på vätskans viskositet, måldropparnas intervall och givarens drivfrekvens. En designgranskning bör ange dessa tre ingångar först, eftersom de avgör om problemet kan lösas enbart med diametern eller behöver en fullständig profilspecifikation med vinkel och tolerans.
Processväg från plåt till färdigt nät
En pålitlig processväg är byggd av steg som var och en skyddar nästa. Att hoppa över ett steg eller ändra sekvensen kan förskjuta den slutliga hålprofilen även när laserinställningarna ser korrekta ut på papper. En typisk väg för en laserformad nätplatta inkluderar följande steg.
- Folieberedning: platta till och rengör metallplåten, kontrollera tjockleken inom det överenskomna området och markera referenskanter för inriktning.
- Fixering: klämma fast folien på ett plant bord så att hålmönstret är i linje med monteringsfunktionerna för den färdiga delen.
- Laserhålbildning: forma varje hål med korta pulser i en kontrollerad skanningsordning, justering av punktstorlek och energi för målgeometrin.
- Kantrengöring: ta bort omgjutna material och mikrograder med ett steg som inte ändrar hålets diameter.
- Slutbesiktning och packning: mäta provplåtar, registrera resultat och skydda färdigt nät från repor och kontaminering.
Skanningsordning förtjänar särskild uppmärksamhet. Om lasern rör sig över plattan i en riktning utan avbrott, samlas värme på ena sidan och hål längst bort kan driva från målet. Omväxlande skanningsriktning och införande av korta kylintervall fördelar den termiska belastningen jämnt, vilket håller diameterspridningen smal över hela det aktiva området.
Mätbara mål för hål, avstånd och planhet
Specifikationer bör skrivas så att en leverantör kan mäta dem på produktionsgolvet. Fraser som hög precision ger ett inköpsteam inget att jämföra. En praktisk specifikation listar varje egenskap, dess målområde och den metod som används för att verifiera den.
| Karakteristiskt | Typiskt mål | Verifieringsmetod |
|---|---|---|
| Håldiameter | 2 till 30 mikrometer | Optisk mätare provtagning |
| Diametertolerans | Inom 1 mikrometer i kritiska zoner | Mikroskopmätning |
| Antal hål per styck | Hundratals till flera tusen, som ritat | Bildanalys |
| Tonhöjdslikformighet | Konsekvent över det aktiva området | Koordinatmätning |
| Plattans planhet | Begränsad avvikelse över nätet | Kontroll av ytprofil |
| Kantgradens höjd | Bara några mikrometer | Tvärsnittsbesiktning |
Mätplanering är lika viktig som själva målet. Provtagning bör täcka mitten och kanterna på varje platta, eftersom bearbetningsvärme kan producera små gradienter över ytan. En plan som endast kontrollerar en zon kan godkänna delar som senare inte fungerar.
I en anonymiserad pilot höll hålen uppmätta i plattans centrum väl inom toleransen, medan hålen nära den yttre kanten drev med cirka 2 mikrometer. Genom att ändra skanningsordningen och lägga till kylningsintervall stängdes gapet i följande batch, och kantmåtten matchade mitten inom den överenskomna gränsen.
Laserparametrar som styr kantkvaliteten
Pulsbredd och energikontroll
Korta pulser begränsar spridningen av värme till den omgivande metallen, vilket minskar det omgjutna lagret som bildas runt varje hål. Längre pulser tar bort material snabbare, men de kan lämna tjockare kanter som minskar flödesvägen och ändrar droppbeteende. Energi per puls ska ta bort material rent utan att skapa ett värmepåverkat band som är bredare än vad designen tillåter.
Punktöverlappning och skanningsstrategi
Överlappning mellan på varandra följande pulser bestämmer hur jämnt väggen i varje hål formas. För lite överlappning lämnar en räfflad profil, medan överlappning slösar tid och tillför värme. Många lag använder en kort flerpasseringsstrategi: en grov passning bildar hålet, och en avslutande passning med lägre energi förfinar väggen och tar bort resterande kantmaterial.
Assistera borttagning av gas och skräp
Assist gas rensar bort smält skräp från hålet under bildning. Dess riktning, tryck och renhet påverkar alla resultatet.
- Gasflödet bör trycka bort skräp från utgångssidan så att partiklar inte återsätter sig inuti hålet.
- Trycket måste balanseras, eftersom överdriven kraft kan vibrera en tunn folie och förskjuta mönstret.
- Filtrering håller återavsatta partiklar borta från nästa målområde under långa produktionskörningar.
Kantkvalitet fixeras sällan av en parameter. Det är det kombinerade resultatet av pulsenergi, överlappning, skanningsordning och gasflöde.
Vanliga defekter och hur man fångar dem tidigt
De flesta defekter i laserformat nät spårar tillbaka till ett litet antal orsaker. Att känna igen symtomet tidigt gör det mycket lättare att korrigera processen innan en hel batch påverkas.
- Delvis igensatta hål: orsakas vanligtvis av återdeponerat skräp. Provtagning av transmitterat ljus avslöjar problemet snabbt.
- Taper drift: orsakas ofta av fokusförskjutning efter långa löpturer. Att kontrollera fokus med fasta intervaller håller profilen stabil.
- Grader på utgångssidan: vanligtvis kopplat till lågt gasflöde eller slitna fixturer. En tvärsnittskontroll bekräftar orsaken.
- Diameter spridd över plattan: vanligtvis orsakad av termisk drift. Sampling i mitten och kanterna identifierar trenden.
Ett verkligt exempel visar hur dessa checkar lönar sig. En köpare rapporterade en gång att cirka 18 plattor av 1 000 misslyckades med ett flödestest. Grundorsaksanalys pekade på ett gasmunstycke som hade förskjutits något under ett fixturbyte. Leverantören lade till en inriktningskontroll i början av varje skift, och inom två veckor sjönk felfrekvensen under 2 plåtar av 1 000.
Verifieringsmetoder som bygger köparens förtroende
Optisk och elektronmikroskopi
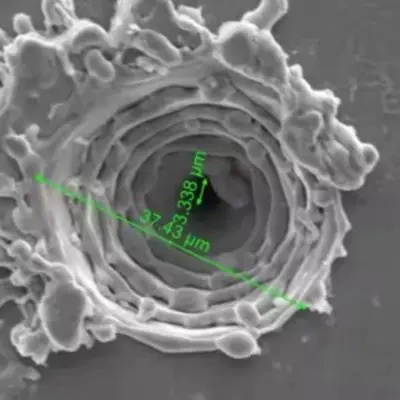
Optisk mikroskopi är tillräckligt snabb för rutinmässig provtagning och fungerar bra för diameter- och stigningskontroller. Elektronmikroskopi erbjuder mycket högre förstoring och avslöjar väggstruktur, omgjutna lager och mikrosprickor som optiska metoder kan missa. En balanserad plan använder optiska kontroller för daglig produktion och elektronavbildning för kvalificering och felanalys.
Funktionellt flöde och spraytestning
Dimensionsdata visar att hålen har rätt storlek, men det bevisar inte att nätet kommer att fungera. Funktionstestning mäter flödeshastighet, sprutmönster och droppfördelning i en fixtur som efterliknar den slutliga enheten. Att jämföra dessa resultat med dimensionsrapporten visar om specifikationen fångar de egenskaper som är viktiga vid användning.
En dimensionsrapport visar att hålen har rätt storlek, medan ett spraytest bevisar att nätet fungerar.
Att välja nätmaterial för pålitlig finfördelning
Materialvalet formar både laserbeteende och långvarig meshprestanda. Varje metallfamilj reagerar olika på värme och har sin egen korrosionsprofil.
Austenitiskt rostfritt stål erbjuder bra korrosionsbeständighet och stabilt mekaniskt beteende, vilket gör det till ett vanligt val för enheter som kommer i kontakt med vattenbaserade lösningar. Det bildar rena hålväggar men kräver noggrann värmekontroll för att begränsa omgjutna lager.
Nickelbaserade legeringar ger stark utmattningsmotstånd under kontinuerliga vibrationer. De passar krävande applikationer där plåten måste behålla sin form under lång livslängd, även om kostnaden är högre och bearbetningsfönsterna smalare.
Belagda folier lägg till ett ytskikt för kemisk kompatibilitet eller vätningskontroll. Beläggningen måste överleva laserbearbetning utan att spricka, så beläggningstyp och laserparametrar bör kvalificeras tillsammans.
Folietjocklek är ett annat viktigt beslut. Tunnare folier tränger igenom renare men deformeras lättare under hantering och fixering. Tjockare folier håller sin form men kräver längre cykeltider och stramare avsmalningskontroll. Att matcha tjockleken till målhålsprofilen är vanligtvis det mest effektiva sättet att balansera utbyte mot cykeltid.
Inköpschecklista för köpare
Teknisk förmåga är lättare att bedöma när en köpare vet vilka frågor han ska ställa. Checklistan nedan hjälper inköps- och ingenjörsteam att jämföra leverantörer på bevis snarare än broschyrpåståenden.
- Bekräfta den minsta möjliga hålstorleken med hjälp av provbitar, inte bara publicerade siffror.
- Begär en mätrapport som visar den faktiska diameterfördelningen över plattan.
- Fråga hur fokus, gasflöde och fixturinriktning övervakas under produktionen.
- Se över processvägen, speciellt kantrengöring och slutbesiktning.
- Kom överens om provtagningsplanen och acceptanskriterierna skriftligen före första beställningen.
- Börja med en pilotsats innan du går över till bulkvolymer.
Leverantörer som förklarar var och en av dessa punkter i klartext kör vanligtvis en mer disciplinerad process. För en teknisk översikt över samma process, granska relaterade laser microvias för atomizer mesh sida, som beskriver arbetsområdet och hur det mäts.
Vanliga frågor
F1: Vilka hålstorlekar är praktiska för atomizer mesh?
Många atomizer-designer använder hål mellan cirka 2 och 30 mikrometer. Det bästa valet beror på vätskan, det önskade droppintervallet och givarens frekvens, så målet bör bekräftas med ett prov innan designen fryses.
F2: Hur är laserbearbetning jämfört med kemisk etsning för tunna folier?
Etsning ger god enhetlighet över en platta men begränsad kontroll över individuella hålprofiler. Laserbearbetning formar varje hål i en planerad sekvens med definierad avsmalning och kantkvalitet, vilket har betydelse när själva profilen är en del av specifikationen.
F3: Hur kan hålets geometri verifieras utan att förstöra ett prov?
Optisk mikroskopi och provtagning av transmitterat ljus kontrollerar diameter, stigning och blockering utan att skära av delen. För avsmalnande och väggstruktur kan ett vittnestycke bearbetat med samma parametrar sektioneras medan produktionsdelar förblir intakta.
F4: Vilken information ska en offertförfrågan innehålla?
Inkludera foliematerialet och tjockleken, hållayoutritningen, måldiameterintervallet, profiltypen, storleken på det aktiva området, provtagningsförväntningarna och förväntade kvantiteter för pilot- och bulkorder. Tydliga ingångar minskar revisionscyklerna och gör offerten mer exakt.
F5: Varför tar den första satsen ibland längre tid?
Den första batchen inkluderar vanligtvis parameterinställning, fixturverifiering och inspektionskalibrering. När processen väl är stabil går senare partier snabbare, varför många köpare behandlar pilotkörningen som ett kvalificeringssteg.
Förvandlar specifikationer till stabil dimutgång
Stabil dimutgång börjar långt innan enheten sätts ihop. Det börjar med en tydligt definierad hålgeometri, en processväg som skyddar varje steg och mätmetoder som speglar hur nätet faktiskt kommer att användas. När dessa element är i linje avger plattan samma spray från den första enheten till den sista.
För team som planerar en ny atomizerdesign är det mest användbara nästa steget en skriftlig specifikation och en provkörning. Arbeta igenom hålprofilen, materialet och verifieringsplanen tillsammans och använd mikrohålsbehandling referens för att jämföra processgränser innan du anger slutliga mål.
Relaterade produkter
-

Luftfuktare Aromaterapi Luftfuktare immningsbricka PCB-kort USB6V12V24V Fem-huvud PCB-drivrutinskort 10-huvud drivrutinskort
-

Medicinsk inhalationsnebulisator Respirator Huvudmonterad nebulisator PCB Driver B
-

Medical Mesh Atomizer Tray PCB Elektroniskt rökavvänjning Atomizer PCB Driver Board
-

Drivruta för luftfuktare Crescent PCB Board Timing 2/4h Funktion 1,5W
-

M16-108KHZ polyimid PI-membran Mesh Micro Mesh-nebulisator Medicinsk nebulisatorUltrasonic Mesh-nebulisator 3μm Mikroporös inhalationsnebulisator med nebuliserande skiva Strömförbrukning1~1,5W
-

M16-108KHZ polyimid PI-membran Mesh Micro Mesh-nebulisator Medicinsk nebulisatorUltrasonic Mesh-nebulisator 3μm Mikroporös nebulisatorskiva för inhalatornebulisator
-

M16-110KHZ polyimid PI-membran Mesh Micro Mesh-nebulisator Medicinsk nebulisatorUltrasonic Mesh-nebulisator 3μm Mikroporös nebulisatorskiva för inandningsnebulisator
-

M16-108KHZ Polyimid PI-membran Mesh Micro Mesh-nebulisator Medicinsk nebulisator Ultrasonic Mesh-nebulisatortablett 3μm Mikroporös inandningsbudesonid-nebulisatorbricka
- Produktlänkar
- Medicinsk Mesh Piezo Atomizer
- Polymer PI Film Piezo Atomizer
- KNN Blyfri Mesh Piezo Atomizer
- PI Blyfri Mesh Nollställning Chip
- Micro-mesh Piezo Atomizer för värmare
- Piezo Atomizer För Fläkt/Befuktning/Skönhet
- Ultraljudsatomiseringsgivare
- Ultraljud högfrekvent Piezo Atomizer
- Power Generation/Heating Sensor Piezo Atomizer
- Medicinsk Piezo Atomizer PCB Design
- Precision Laser Micro-hole Processing Technology
- Kontakt
-
Byggnad 1, Fortune Star 2, No.311 Huanzhen North Road, Chang'an Town, Haining City, Zhejiang-provinsen, Kina.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobil


